

پلاسٹک مینوفیکچرنگ ٹکنالوجی میں اخراج کا عمل
اخراج کا عمل پلاسٹک کی صنعت میں ایک انتہائی بنیادی اور وسیع پیمانے پر استعمال شدہ مینوفیکچرنگ طریقوں کی نمائندگی کرتا ہے۔ اس مسلسل پیداوار کی تکنیک میں مستقل کراس - سیکشن پروفائلز کے ساتھ مصنوعات تیار کرنے کے لئے خاص طور پر ڈیزائن کردہ ڈائی کے ذریعے پگھلے ہوئے پلاسٹک کے مواد کو مجبور کرنا شامل ہے۔
اخراج کے عمل کی استعداد اور کارکردگی نے پلاسٹک کی مصنوعات کی ایک وسیع صف تیار کرنے کے ل it یہ ناگزیر بنا دیا ہے ، سادہ ٹیوبوں اور چادروں سے لے کر پیچیدہ ملٹی- پرت کے ڈھانچے تک۔

اخراج کے عمل کے بنیادی اصول
بنیادی آپریٹنگ میکانزم
اس کے بنیادی حصے میں ، اخراج کا عمل تھرمو پلاسٹک مواد پر دباؤ لگانے کے اصول پر چلتا ہے تاکہ انہیں شکل کے افتتاحی کے ذریعے مجبور کیا جاسکے۔ اس عمل کا آغاز خام پلاسٹک کے مواد سے ہوتا ہے ، عام طور پر چھروں ، پاؤڈروں یا دانے داروں کی شکل میں ، جس کو ایکسٹروڈر ہوپر میں کھلایا جاتا ہے۔ جب مادی ایک گھومنے والے سکرو کے ذریعہ گرم بیرل سے گزرتا ہے تو ، اس میں کئی اہم تبدیلیوں سے گزرتا ہے جو کامیاب اخراج کے لئے ضروری ہیں۔
کمپریشن تناسب ، جو عام طور پر عام ایپلی کیشنز کے لئے 1: 3 سے ہوتا ہے ، اخراج کے عمل میں ایک اہم کردار ادا کرتا ہے۔ یہ تناسب فیڈ زون اور سکرو کی پیمائش زون کی گہرائیوں کے مابین تعلقات کی نمائندگی کرتا ہے ، جس سے مواد کی کثافت اور پگھل کے معیار کو براہ راست متاثر کیا جاتا ہے۔ کمپریشن تناسب کے فارمولے کا اظہار اس طرح کیا جاسکتا ہے:
- ε = (D-h₁)/h₁ ÷ (D-h₃)/h₃
جہاں ڈی سکرو قطر کی نمائندگی کرتا ہے ، H₁ فیڈ زون چینل کی گہرائی ہے ، اور H₃ میٹرنگ زون چینل کی گہرائی ہے۔

درجہ حرارت پر قابو پانے اور حرارتی زون
درجہ حرارت کا انتظام کسی بھی اخراج کے عمل کی کامیابی کے لئے اہم ہے۔ جدید ایکسٹروڈر عام طور پر بیرل کی لمبائی کے ساتھ ساتھ متعدد ہیٹنگ زون پیش کرتے ہیں ، ہر ایک مادی پروسیسنگ کو بہتر بنانے کے لئے آزادانہ طور پر کنٹرول کیا جاتا ہے۔ بغیر کسی انحطاط کے مناسب پگھلنے کو یقینی بنانے کے لئے درجہ حرارت کا پروفائل احتیاط سے قائم کیا جانا چاہئے۔
عام درجہ حرارت کی حدود
پولیٹیلین (پیئ): فیڈ زون میں 105-135 ڈگری ڈائی میں 190 ڈگری تک
پولی پروپیلین (پی پی): پگھلنے والے اعلی مقام کی وجہ سے قدرے زیادہ درجہ حرارت
حرارتی طریقے
بجلی کے خلاف مزاحمت حرارتی (سب سے عام)
تیل یا بھاپ حرارتی نظام (خصوصی ایپلی کیشنز کے لئے جس میں عین مطابق کنٹرول کی ضرورت ہوتی ہے)
حرارتی نظام کی کارکردگی سے اخراج کے عمل کے معیار اور توانائی کی کھپت پر براہ راست اثر پڑتا ہے۔ گرمی کی منتقلی کی شرح کا استعمال کرتے ہوئے حساب کیا جاسکتا ہے:
-
Q = ρₛAᵤᵤf
جہاں ρₛ مادی بلک کثافت (کلوگرام/m³) کی نمائندگی کرتا ہے ، A کراس - سیکشنل ایریا (m²) ہے ، اور f بھرنے کا عنصر ہے۔
اخراج کے نظام کی اقسام

سنگل سکرو اخراج
سنگل سکرو ایکسٹروڈر ان کی سادگی ، وشوسنییتا ، اور لاگت - تاثیر کی وجہ سے اخراج کے عمل کے زمین کی تزئین پر حاوی ہیں۔ یہ مشینیں پلاسٹک کے مواد کو پہنچانے ، پگھلنے اور دباؤ ڈالنے کے لئے گرم بیرل کے اندر ایک گھومنے والی سکرو کا استعمال کرتی ہیں۔
اخراج کے عمل میں ایک ہی سکرو ایکسٹروڈر کے حجم ٹرمیٹک آؤٹ پٹ کا استعمال کرتے ہوئے حساب لگایا جاسکتا ہے:
-
Qᵥ=π (d - h) h × ΔH/sinφ
جہاں D سکرو قطر ہے ، H چینل کی گہرائی ہے ، He ہیلکس زاویہ ہے ، اور rad ریڈینز میں اوسط ہیلکس زاویہ ہے۔

جڑواں سکرو اخراج
جڑواں سکرو ایکسٹروڈر سنگل سکرو سسٹم کے مقابلے میں بہتر اختلاطی صلاحیتوں اور بہتر عمل کنٹرول کی پیش کش کرتے ہیں۔ جڑواں سکرو مشینوں میں اخراج کے عمل میں دو انٹرمیشنگ یا نان - انٹرمیشنگ سکرو شامل ہیں جو اعداد و شمار - آٹھ سائز کی بیرل کے اندر گھومتے ہیں۔
اخراج کے عمل میں جڑواں سکرو سسٹم کے لئے نظریاتی پہنچانے کی گنجائش مندرجہ ذیل ہے:
-
vₙ=vₖsinθsinθ/sin (θ+φ)
اس میں اضافہ شدہ اختلاط کی صلاحیت جڑواں سکرو کو ایکسٹروڈر کو خاص طور پر کمپاؤنڈنگ آپریشنز ، پروسیسنگ ہیٹ - حساس مواد ، اور خصوصی پولیمر مرکب بنانے کے ل suitable موزوں بنا دیتی ہے۔
مادی درجہ بندی اور پروسیسنگ پیرامیٹرز
دانے دار ٹھوس مواد
جب اخراج کے عمل میں دانے دار مواد پر کارروائی کرتے ہیں تو ، ذرہ سائز کی تقسیم کھانا کھلانے کی کارکردگی اور پگھل معیار کو نمایاں طور پر متاثر کرتی ہے۔ مواد کو عام طور پر تین قسموں میں درجہ بندی کیا جاتا ہے:
پاؤڈر میٹریل
0.1 ملی میٹر سے چھوٹے ذرات ، کچھ مواد کے ساتھ ذرات 0.1-100μm سے ہوتے ہیں
دانے دار مواد
0.1-5.0 ملی میٹر سے متعلق ذرات ، زیادہ سے زیادہ پروسیسنگ کے ساتھ عام طور پر 1.0-5.0 ملی میٹر کے درمیان ذرات کے ساتھ واقع ہوتا ہے
چپ اور ری سائیکل مواد
5.0 ملی میٹر سے تجاوز کرنے والے بڑے ذرات ، پروسیسنگ سے پہلے اکثر سائز میں کمی کی ضرورت ہوتی ہے
ان مواد کی بلک کثافت براہ راست اخراج کے عمل کی کارکردگی کو متاثر کرتی ہے۔ زیادہ سے زیادہ نتائج کے ل sustays ، مستقل ذرہ سائز اور شکل کو برقرار رکھنے سے یکساں کھانا کھلانے اور پگھلنے کی خصوصیات کو یقینی بنایا جاتا ہے۔
تھرمل خصوصیات اور پروسیسنگ ونڈوز
اخراج کے عمل کو بہتر بنانے کے لئے مادی تھرمل خصوصیات کو سمجھنا ضروری ہے۔ کلیدی پیرامیٹرز میں شامل ہیں:
پگھلنے کا نقطہ
درجہ حرارت جس میں کرسٹل لائن پولیمر ٹھوس سے مائع حالت میں منتقلی کرتے ہیں
شیشے کی منتقلی کا درجہ حرارت
پروسیسنگ درجہ حرارت کی حدود کا تعین کرتے ہوئے ، امورفوس پولیمر کے لئے اہم
تھرمل چالکتا
اخراج کے عمل کے دوران گرمی کی منتقلی کی شرحوں کو متاثر کرنا
مخصوص گرمی کی گنجائش
مادی حرارتی نظام کے ل energy توانائی کی ضروریات کو متاثر کرنا

اخراج کے عمل میں ایک اہم پیرامیٹر ، تھرمل تفاوت کا اظہار اس طرح کیا جاتا ہے:
-
= λ/(ρcₚ)
جہاں ther تھرمل چالکتا (W/(M · K)) ہے ، ρ کثافت (کلوگرام/m³) ہے ، اور Cₚ گرمی کی مخصوص صلاحیت (J/(Kg · K)) ہے۔
ڈائی ڈیزائن اور مصنوعات کی تشکیل
بنیادی ڈائی اجزاء
ڈائی اخراج کے عمل میں حتمی تنقیدی جزو کی نمائندگی کرتا ہے ، جس سے مصنوعات کی شکل اور طول و عرض کا تعین ہوتا ہے۔ ایک عام ڈائی اسمبلی پر مشتمل ہے:
اڈاپٹر سیکشن
منتقلی مادی بہاؤ ایکسٹروڈر سے مرنے تک
بریکر پلیٹ
اسکرین پیک کی حمایت کرتا ہے اور یکساں دباؤ کو فروغ دینے میں مدد کرتا ہے
اسکرین پیک
آلودگیوں کو فلٹر کرتا ہے اور بیک دباؤ میں اضافہ کرتا ہے
ڈائی لاش
فلو چینلز پر مشتمل ہے جو مواد کو تشکیل دیتے ہیں
ڈائی ہونٹ
حتمی تشکیل کی سطحیں جو مصنوعات کے طول و عرض کا تعین کرتی ہیں

کراس - ایک عام اخراج مرنے کا سیکشن جس میں بہاؤ چینلز اور تنقیدی اجزاء دکھائے جاتے ہیں
فلو چینل ڈیزائن اصول
اخراج کے عمل کے لئے کامیاب ڈائی ڈیزائن کے لئے پولیمر rheology اور بہاؤ کی حرکیات پر محتاط غور کرنے کی ضرورت ہے۔ ڈائی کے ذریعے پریشر ڈراپ کا تخمینہ لگایا جاسکتا ہے:
-
ΔP=12 μlq/(WH³)
جہاں μ پگھل واسکاسیٹی ہے ، L چینل کی لمبائی ہے ، Q Volumetric بہاؤ کی شرح ہے ، W چینل کی چوڑائی ہے ، اور H چینل کی اونچائی ہے۔
ڈائی کے اندر رہائش کے وقت کی تقسیم اخراج کے عمل میں مصنوعات کے معیار کو نمایاں طور پر متاثر کرتی ہے۔ مناسب چینل ڈیزائن یکساں رفتار پروفائلز کو یقینی بناتا ہے ، جس سے جمود والے زون کو کم سے کم کیا جاسکتا ہے جو مادی ہراس کا باعث بن سکتے ہیں۔
عمل کنٹرول اور اصلاح
دباؤ اور درجہ حرارت کی نگرانی
اخراج کے عمل کے موثر کنٹرول کے لئے کلیدی پیرامیٹرز کی مستقل نگرانی کی ضرورت ہوتی ہے۔ پگھل دباؤ ، عام طور پر 20-100 MPa سے لے کر مادی اور ڈائی ڈیزائن پر منحصر ہوتا ہے ، عمل کے استحکام کے بارے میں اہم آراء فراہم کرتا ہے۔
دباؤ کی مختلف حالتوں سے ظاہر ہوسکتا ہے:
بے ضابطگیوں کو کھانا کھلانا
سکرو لباس
اسکرین پیک رکاوٹ
ڈائی فلو پابندیاں
اخراج کے پورے عمل میں درجہ حرارت کی نگرانی مستقل مادی خصوصیات کو یقینی بناتی ہے اور تھرمل انحطاط کو روکتی ہے۔ جدید نظام بیرل اور مرنے کے ساتھ ساتھ متعدد تھرموکوپلس کو ملازمت دیتے ہیں ، جس سے درجہ حرارت کے عین مطابق کنٹرول کو قابل بناتا ہے۔
آؤٹ پٹ ریٹ کی اصلاح
اخراج کے عمل کے ذریعے متعدد عوامل پر منحصر ہوتا ہے ، جس کے تعلقات کا اظہار کیا جاتا ہے:
-
Q=QD - qp - qi
جہاں کیو ڈی ڈریگ فلو کی نمائندگی کرتا ہے ، کیو پی دباؤ کا بہاؤ (ڈریگ کے بہاؤ کی مخالفت) ہے ، اور کیوئ رساو کا بہاؤ ہے۔

ان اجزاء کو بہتر بنانے کے ل product مصنوعات کے معیار کو برقرار رکھتے ہوئے زیادہ سے زیادہ مستحکم پیداوار کو حاصل کرنے کے لئے سکرو کی رفتار ، درجہ حرارت کی پروفائل ، اور ڈائی مزاحمت میں توازن کی ضرورت ہوتی ہے۔
پروفائل اخراج کی تخصص
پروفائل اخراج اخراج کے عمل کی ایک انتہائی مشکل ایپلی کیشن کی نمائندگی کرتا ہے۔ پائپوں یا چادروں جیسی سادہ شکلوں کے برعکس ، پروفائلز میں اکثر دیوار کی مختلف موٹائی کے ساتھ پیچیدہ جیومیٹری شامل ہوتے ہیں۔
کامیاب پروفائل اخراج کے لئے کلیدی ضروریات
- عین مطابق ڈائی ڈیزائن: مادی سکڑنے اور بہاؤ کی خصوصیات کے لئے اکاؤنٹنگ
- انشانکن نظام: ٹھنڈک کے دوران جہتی درستگی کو برقرار رکھنا
- کولنگ حکمت عملی: وار پیج کی روک تھام اور یکساں کرسٹاللائزیشن کو یقینی بنانا
- ہم وقت سازی سے دور - کو دور کریں: مستقل لائن کی رفتار کو برقرار رکھنا

اخراج کے عمل میں کوالٹی کنٹرول
جہتی استحکام
اخراج کے پورے عمل میں سخت جہتی رواداری کو برقرار رکھنے کے لئے جامع کوالٹی کنٹرول سسٹم کی ضرورت ہوتی ہے۔ کلیدی پیمائش کے پیرامیٹرز میں شامل ہیں:
دیوار کی موٹائی یکسانیت
مجموعی طور پر طول و عرض
سطح ختم معیار
سیدھا اور چپٹا
جدید اخراج لائنوں میں لیزر پیمائش کے نظام اور الٹراسونک گیجز کو حقیقی - وقت جہتی نگرانی کے لئے شامل کیا جاتا ہے ، جس سے فوری عمل میں ایڈجسٹمنٹ کو چالو کیا جاسکتا ہے۔
مادی املاک کی توثیق
اخراج کا عمل حتمی مصنوعات کی خصوصیات کو نمایاں طور پر متاثر کرسکتا ہے۔ باقاعدگی سے جانچ مستقل مزاجی کو یقینی بناتی ہے:
رہائش کا تعارف
موثر انسانی چوری کے انتظام کے لئے ایک جامع حل بنائیں
مکینیکل خصوصیات
تناؤ کی طاقت ، لمبائی ، اثر مزاحمت
تھرمل خصوصیات
گرمی کی خرابی کا درجہ حرارت ، تھرمل توسیع
آپٹیکل خصوصیات
وضاحت ، کہرا ، ٹیکہ (شفاف مواد کے لئے)
کیمیائی مزاحمت
خاص طور پر پائپ اور پروفائل ایپلی کیشنز کے لئے اہم ہے

توانائی کی کارکردگی اور استحکام
توانائی کی کھپت کی اصلاح
اخراج کا عمل پلاسٹک مینوفیکچرنگ میں ایک اہم توانائی کے صارف کی نمائندگی کرتا ہے۔ توانائی کا استعمال عام طور پر اس طرح ٹوٹ جاتا ہے:
توانائی کی کارکردگی کو بہتر بنانا شامل ہے:
مناسب موصلیت: بیرل اور مرنے سے گرمی کے نقصان کو کم کرنا
موثر موٹر سسٹم: اسپیڈ کنٹرول کے لئے متغیر تعدد ڈرائیوز
گرمی کی بازیابی: پریہیٹنگ یا سہولت حرارتی نظام کے لئے فضلہ گرمی پر قبضہ کرنا
بہتر پروسیسنگ: غیر ضروری حرارتی اور کولنگ کو کم سے کم کرنا
ری سائیکلنگ انضمام
جدید اخراج کے عمل کے نظام تیزی سے ری سائیکلنگ کی صلاحیتوں کو شامل کرتے ہیں۔ - لائن ری سائیکلنگ میں ایج ٹرم کی ری سائیکلنگ اور آف - تفصیلات کی مصنوعات فضلہ اور مادی اخراجات کو کم کرتی ہیں۔

پروسیسنگ ری سائیکل مواد کے چیلنجوں میں شامل ہیں:
متغیر آلودگی کی سطح
پالیمر کی خصوصیات کو ہرایا گیا
متضاد فیڈ خصوصیات
رنگ اور اضافی تغیرات
عام اخراج کے مسائل کا ازالہ کرنا
پگھل فریکچر اور سطح کے نقائص
اخراج کے عمل میں سطح کے معیار کے مسائل اکثر بہاؤ کی عدم استحکام کے نتیجے میں ہوتے ہیں۔ پگھل فریکچر ، سطح کی کھردری یا وقتا فوقتا بگاڑ کے طور پر ظاہر ہوتا ہے ، عام طور پر اس وقت ہوتا ہے جب:
-
تنقیدی قینچ کی شرح=K/η
جہاں K ایک مواد ہے - منحصر مستقل اور η پگھل واسکاسیٹی ہے۔
حل میں شامل ہیں:
تھروپپٹ ریٹ کو کم کرنا
پروسیسنگ درجہ حرارت میں اضافہ
ڈائی جیومیٹری میں ترمیم کرنا
پروسیسنگ ایڈز کا استعمال کرتے ہوئے
جہتی تغیرات
اخراج کے عمل میں مستقل طول و عرض کو برقرار رکھنے کے لئے متعدد ممکنہ تغیرات کے ذرائع سے نمٹنے کی ضرورت ہوتی ہے۔
فیڈ ریٹ کے اتار چڑھاو
کشش ثقل فیڈنگ سسٹم کو نافذ کرنا
درجہ حرارت کی عدم استحکام
درجہ حرارت پر قابو پانے کے نظام کو اپ گریڈ کرنا
کولنگ تضادات
ٹھنڈک غسل کے حالات کو بہتر بنانا
تیز رفتار تغیرات سے دور -
صحت سے متعلق امدادی ڈرائیوز انسٹال کرنا

اخراج ٹکنالوجی میں مستقبل کی پیشرفت

صنعت 4.0 انضمام
اخراج کے عمل میں تیزی سے اسمارٹ مینوفیکچرنگ اصولوں کو شامل کیا گیا ہے جس میں اصلی - وقت کی نگرانی ، پیش گوئی کی بحالی ، خودکار کوالٹی کنٹرول ، اور مشین لرننگ کی اصلاح شامل ہے۔

اعلی درجے کی مواد پروسیسنگ
ابھرتی ہوئی پیشرفت بائیو - پر مبنی پولیمر ، نانوکومپوزائٹس ، اعلی - پرفارمنس پولیمر ، اور سمارٹ مواد پر مرکوز ہے جس میں ترمیم شدہ اخراج کے عمل کی ضرورت ہوتی ہے۔
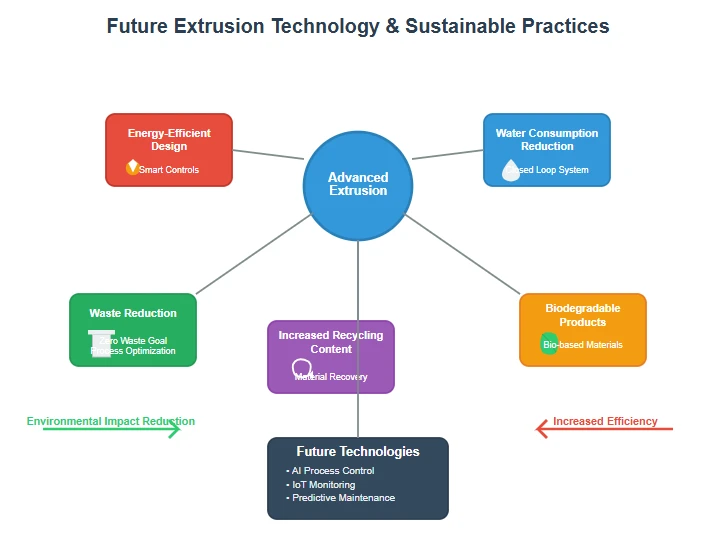
پائیدار مشقیں
ماحولیاتی اقدامات میں توانائی - موثر ڈیزائن ، پانی کی کھپت میں کمی ، کم سے کم فضلہ ، ری سائیکل شدہ مواد میں اضافہ ، اور بائیوڈیگریڈیبل مصنوعات کی نشوونما شامل ہیں۔
خصوصی درخواستیں اور سامان
میڈیکل ڈیوائس اخراج
طبی ایپلی کیشنز کے اخراج کا عمل غیر معمولی صحت سے متعلق اور صفائی کا مطالبہ کرتا ہے۔ یہ خصوصی تقاضے صحت کی دیکھ بھال کے اہم ایپلی کیشنز میں حفاظت اور کارکردگی کو یقینی بناتے ہیں۔
صاف کمرے کی تیاری کے ماحول
جائز عمل انضباطی معیارات پر پورا اترتے ہیں
سخت رواداری کنٹرول (اکثر ± 0.001 انچ)
مادی سراغ لگانے اور دستاویزات
بائیوکمپیٹیبلٹی ٹیسٹنگ

تار اور کیبل کوٹنگ اخراج کا عمل موصلیت کے مواد کی عین مطابق اطلاق کو ظاہر کرتا ہے
فوڈ پیکیجنگ ایپلی کیشنز
اخراج کے عمل کے کھانے سے رابطے کی درخواستوں کے لئے صارفین کی حفاظت اور مصنوعات کی تازگی کو یقینی بنانے کے لئے سخت قواعد و ضوابط کی تعمیل کی ضرورت ہوتی ہے۔
کلیدی تحفظات:
مادی انتخاب: ایف ڈی اے - منظور شدہ رال اور اضافی
عمل کی توثیق: کوئی آلودگی کو یقینی بنانا
رکاوٹ کی خصوصیات: مصنوعات کی تازگی کو برقرار رکھنا
ری سائیکلیبلٹی: پائیداری کے اہداف کو پورا کرنا

میڈیکل اخراج کی مصنوعات بشمول ملٹی - پیچیدہ داخلی جیومیٹریوں کے ساتھ لیمن نلیاں
تار اور کیبل کوٹنگ
وائر کوٹنگ کے لئے اخراج کا عمل یکساں موصلیت کی موٹائی کو برقرار رکھنے میں انوکھے چیلنج پیش کرتا ہے جبکہ کنڈکٹروں کو مناسب آسنجن کو یقینی بناتا ہے۔
کوٹنگ موٹائی کا حساب کتاب:
-
کوٹنگ کی موٹائی=√ (d² + 4 t · d/π) - d
جہاں ڈی تار قطر ہے ، ٹی کوٹنگ کی موٹائی ہے ، اور ڈی ڈائی لینڈ کی لمبائی ہے۔
تنقیدی عوامل میں شامل ہیں:
• لائن اسپیڈ ہم آہنگی
cund کنڈکٹر کا مرکز بنانا
coating کوٹنگ اور سبسٹریٹ کے مابین آسنجن
• بجلی کی پراپرٹی کی بحالی

فوڈ ایپلی کیشنز کے لئے پلاسٹک کی فلمیں اور پیکیجنگ مواد
سکرو ڈیزائن کی اصلاح
عناصر اور خصوصی حصوں کو اختلاط کرنا
اخراج کے عمل کے ل Advanced اعلی درجے کے سکرو ڈیزائن میں مادی پروسیسنگ ، اختلاط ، اور پگھلنے کی کارکردگی کو بہتر بنانے کے لئے خصوصی حصوں کو شامل کیا گیا ہے۔
رکاوٹ کے حصے
ٹھوس اور پگھل مراحل کو الگ کرنا
اختلاط عناصر
تقسیم اور منتشر اختلاط کو بڑھانا
ڈیکمپریشن زون
اتار چڑھاؤ کو ہٹانے کی اجازت
نالی والے فیڈ سیکشنز
کھانا کھلانے کی کارکردگی کو بہتر بنانا
اختلاط کی کارکردگی کا استعمال کرتے ہوئے اس کی مقدار درست کی جاسکتی ہے:
-
انڈیکس=∫ (شیئر ریٹ × رہائش کا وقت) ڈی وی کو ملانا
مزاحمت اور لمبی عمر پہنیں
سکرو اور بیرل پہننے سے اخراج کے عمل کی کارکردگی پر نمایاں اثر پڑتا ہے ، جس کی وجہ سے بحالی کے اخراجات اور معیار کی مختلف حالتوں میں اضافہ ہوتا ہے۔

روک تھام کی حکمت عملی میں شامل ہیں:
مادی انتخاب: بائیمٹالک بیرل اور سخت - کا سامنا کرنے والا پیچ
سطح کے علاج: نائٹرائڈنگ ، کروم چڑھانا ، یا ٹنگسٹن کاربائڈ کوٹنگ
مناسب آپریشن: مناسب سامان کے بغیر کھرچنے والے مواد سے گریز کرنا
باقاعدہ بحالی: شیڈول معائنہ اور پیمائش
معاشیات اور کارکردگی پر عمل کریں
لاگت کا ڈھانچہ تجزیہ
اخراج کے عمل کے معاشی پہلوؤں کو سمجھنا معیار کے معیار کو برقرار رکھتے ہوئے پیداوار کے اخراجات کو بہتر بنانے کے قابل بناتا ہے۔
پیداواری صلاحیت میں اضافہ
زیادہ سے زیادہ اخراج کے عمل کی پیداوری میں زیادہ سے زیادہ مینوفیکچرنگ کی کارکردگی کو حاصل کرنے کے ل speed رفتار ، معیار اور سازوسامان کے استعمال میں توازن شامل ہوتا ہے۔
کلیدی حکمت عملی:
تبدیلی کے اوقات میں کمی: فوری - ڈائی سسٹم کو تبدیل کریں
آپریٹنگ کی رفتار میں اضافہ: معیار کی رکاوٹوں کے اندر
کم سے کم ٹائم ٹائم: احتیاطی بحالی کے پروگرام
بہتر نظام الاوقات: اسی طرح کی مصنوعات کی گروپ بندی
اخراج کے عمل کے لئے مجموعی طور پر سامان کی تاثیر (OEE) عام طور پر اہداف کرتی ہے:
-
OEE=دستیابی × کارکردگی × معیار 85 ٪ سے زیادہ یا اس کے برابر
جدید پلاسٹک مینوفیکچرنگ کے لئے اخراج کا عمل بنیادی حیثیت رکھتا ہے ، نئے چیلنجوں اور مواقع کو پورا کرنے کے لئے مستقل طور پر تیار ہوتا ہے۔ بنیادی پائپ پروڈکشن سے لے کر نفیس ملٹی- پرت کے ڈھانچے تک ، اخراج کی ٹیکنالوجی قابل ذکر استعداد اور کارکردگی کا مظاہرہ کرتی ہے۔ اخراج میں کامیابی کے لئے مواد ، سازوسامان اور پروسیسنگ کے حالات کے مابین پیچیدہ تعامل کو سمجھنے کی ضرورت ہے۔
چونکہ استحکام کے خدشات اور کارکردگی کی ضروریات میں شدت آتی ہے ، اخراج کے عمل تکنیکی جدت طرازی اور عمل کی اصلاح کے ذریعے ڈھالتے رہیں گے۔ ڈیجیٹل ٹیکنالوجیز ، جدید ترین مواد اور پائیدار طریقوں کا انضمام اس بات کو یقینی بناتا ہے کہ آنے والے دہائیوں تک اخراج پلاسٹک کی تیاری کا سنگ بنیاد رہے گا۔
ابھرتے ہوئے رجحانات اور ٹکنالوجیوں کی تعریف کے ساتھ ، اخراج کے عمل کے بنیادی اصولوں کی جامع تفہیم ، مینوفیکچررز کو اس ورسٹائل ٹکنالوجی کو موثر انداز میں فائدہ اٹھانے کے ل positions پوزیشن دیتی ہے۔ چاہے سادہ پروفائلز تیار کریں یا پیچیدہ CO - ایکسٹروڈڈ ڈھانچے ، اخراج کے عمل کے اصولوں میں مہارت حاصل کرنے سے اعلی - معیاری پلاسٹک کی مصنوعات کی مستقل پیداوار کو قابل بناتا ہے جو منڈی کے تقاضوں کو پورا کرتے ہیں۔
اخراج ٹکنالوجی میں مستقبل کی کامیابی کا انحصار مادی سائنس ، سازوسامان کے ڈیزائن ، اور عمل پر قابو پانے کے جدید نقطہ نظر کے ساتھ روایتی پروسیسنگ علم کو متوازن کرنے پر ہوگا۔ چونکہ یہ صنعت زیادہ پائیدار اور موثر مینوفیکچرنگ طریقوں کی طرف بڑھ رہی ہے ، اخراج کے عمل سے بلاشبہ پلاسٹک کی تیاری کے مستقبل کی تشکیل میں مرکزی کردار ادا ہوگا۔